沈阳木器加工厂:从原木到全屋定制的产业纵深与工艺逻辑
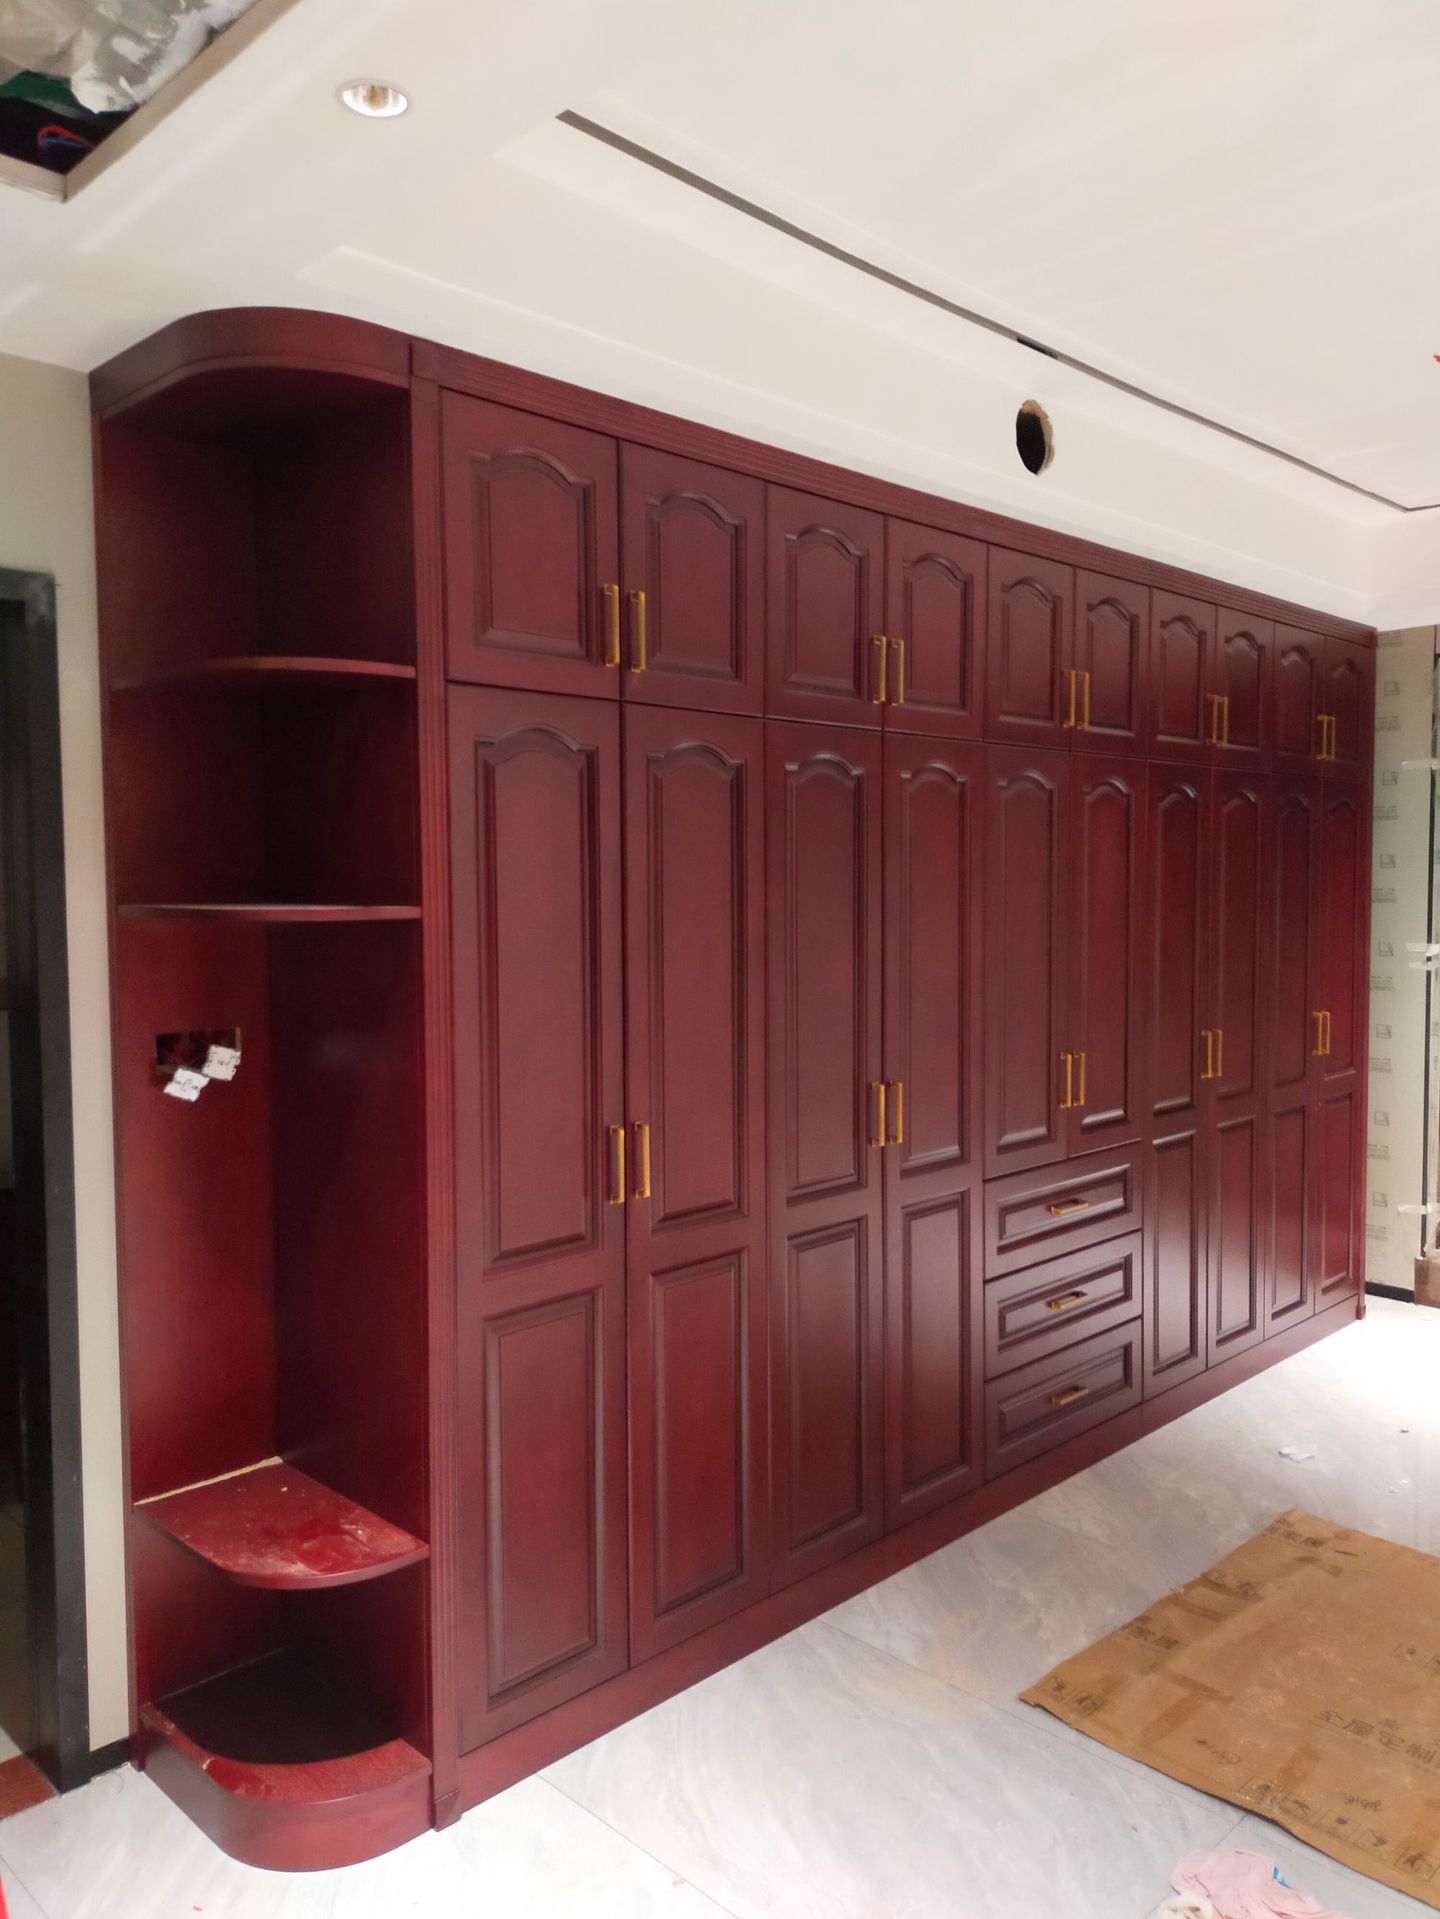
在东北家具制造业的版图中,沈阳木器加工厂始终占据着一个特殊位置。它既不像南方部分产区那样以大规模代工见长,也不同于一些区域性小作坊的零散作业,而是依托东北地区丰富的木材资源与老工业基地的机械加工底蕴,形成了一条从原木采购、板材加工到实木家具定制、全屋定制家具交付的完整链条。本文尝试从产业数据、工艺节点与真实案例三个维度,还原一个沈阳实木家具加工厂的日常运转逻辑。
一、产业基底:沈阳木器加工厂的区位与资源特征
沈阳地处辽宁中部,周边辐射吉林、黑龙江两大林业省份,原木供应半径相对较短。以常见的北美黑胡桃、白橡木为例,进口板材多经大连港或营口港入境,再通过铁路或公路运输至沈阳各加工厂,物流成本较南方部分内陆城市低约8%—12%。这一区位优势直接反映在实木橱柜定做、原木餐桌定制等对原料成本敏感的品类上。
据辽宁省家具协会2023年发布的数据,沈阳及周边地区规模以上木器加工企业约170家,其中主营实木家具定制、木门加工厂业务的企业占比超过六成。年加工原木及人造板能力合计约45万立方米,产品覆盖实木衣柜定做、原木门定制、全屋定制家具等多个细分领域。值得注意的是,近年来沈阳家具厂在数控开料、五轴加工中心等设备上的投入明显增加,部分头部企业的板材利用率已从早期的72%提升至86%以上。
二、工艺纵深:从原木到成品的五个关键控制点
一家成熟的沈阳木器加工厂,其生产流程通常围绕五个核心节点展开:
- 原木选材与含水率控制:东北地区冬季供暖期长,室内外温差大,木材含水率若控制不当,极易导致原木门定制产品出现开裂、变形。行业通行做法是将板材含水率稳定在8%—10%之间,并经过至少21天的自然回潮与平衡养生。
- 指接与拼板工艺:实木橱柜定做中,台面与柜体板多采用指接拼板工艺,既保留实木纹理,又降低内应力。拼板胶合强度需达到GB/T 17657标准中Ⅱ类以上要求。
- 数控加工与榫卯结构:现代沈阳实木家具加工厂普遍采用CNC加工中心完成开榫、打眼、铣型,但关键承重部位仍保留传统榫卯结构,如粽角榫、燕尾榫,以提升原木餐桌定制的结构寿命。
- 表面处理与涂装:实木衣柜定做对涂装要求较高,沈阳地区多数工厂采用底漆打磨—面漆喷涂—恒温烘干的三段式流程,部分高端产品使用水性漆,VOC排放较传统硝基漆降低约60%。
- 成品检验与包装:出厂前需经过尺寸复核、五金件试装、表面缺陷检查等环节,包装多采用珍珠棉加蜂窝纸板,适应东北及华北地区的长途运输。
三、案例观察:一个全屋定制家具项目的交付实录
2023年秋季,沈阳浑南区某木器加工厂承接了一套建筑面积约140平方米的全屋定制家具项目,涵盖原木门定制、实木衣柜定做、原木餐桌定制及实木橱柜定做。项目从量尺到安装完成历时47天,其中生产周期32天,现场安装与调试6天。
该项目选用北美白橡木为主材,柜体部分采用18毫米厚指接板,门板为22毫米厚直拼板。安装完成后,业主反馈的主要调整点集中在两处:一是原木门定制中,因门洞墙体垂直度偏差约4毫米,安装时需现场微调门套线条;二是实木橱柜定做的台面与墙面接缝处,因冬季供暖后墙体轻微收缩,需补打耐候胶。这些细节说明,即便是工艺成熟的沈阳木器加工厂,现场安装环节的变量控制仍不可忽视。
四、趋势与挑战:沈阳实木家具产业的下一步
从需求端看,全屋定制家具的市场渗透率仍在提升,但消费者对实木家具定制的期待已从“有木就行”转向“材种可追溯、工艺可验证、交付可预期”。这对沈阳家具厂提出了更高要求:一方面需要完善从原木采购到成品出库的数字化追溯系统,另一方面要在木门加工厂、实木橱柜定做等细分品类中建立更细化的企业标准。
从供给端看,人工成本上升与年轻技工短缺是沈阳木器加工厂共同面对的问题。部分企业开始与本地职业院校合作,定向培养数控加工与涂装技术工人。与此同时,原木门定制与实木衣柜定做的订单碎片化趋势明显,柔性生产能力将成为下一阶段竞争的分水岭。
总体而言,沈阳木器加工厂的核心优势不在于单一产品的低价竞争,而在于对实木材料特性的深度理解与全链路工艺控制。对于有实木家具定制需求的用户而言,考察一家沈阳实木家具工厂时,不妨重点关注其含水率控制记录、榫卯结构应用比例以及已交付项目的现场安装反馈——这些细节,往往比展厅里的样品更能说明问题。